Chưa có sản phẩm trong giỏ hàng.
PLC Là Gì? Cấu Tạo, Nguyên Lý Hoạt Động Và Ứng Dụng Của PLC Trong Công Nghiệp
PLC là gì? PLC (Programmable Logic Controller) là bộ điều khiển logic khả trình được sử dụng rộng rãi trong lĩnh vực tự động hóa công nghiệp. Thiết bị có khả năng tiếp nhận tín hiệu từ cảm biến, xử lý chương trình điều khiển và xuất lệnh đến động cơ, van điện từ, băng tải cùng nhiều thiết bị khác.
Nhờ tính linh hoạt, độ tin cậy cao và khả năng vận hành ổn định, PLC trở thành thành phần quan trọng trong các dây chuyền sản xuất hiện đại.
1. PLC là gì?
PLC là viết tắt của cụm từ tiếng Anh Programmable Logic Controller, có nghĩa là bộ điều khiển logic khả trình. Đây là thiết bị điện tử công nghiệp được thiết kế để tự động hóa quá trình điều khiển máy móc, dây chuyền sản xuất và các hệ thống kỹ thuật.
Khác với các mạch điều khiển sử dụng rơ le truyền thống, PLC cho phép người dùng lập trình các điều kiện vận hành, trình tự hoạt động, thời gian trễ, bộ đếm và nhiều chức năng điều khiển khác. Khi yêu cầu sản xuất thay đổi, kỹ thuật viên có thể sửa đổi chương trình mà không cần thiết kế lại toàn bộ mạch điều khiển logic.
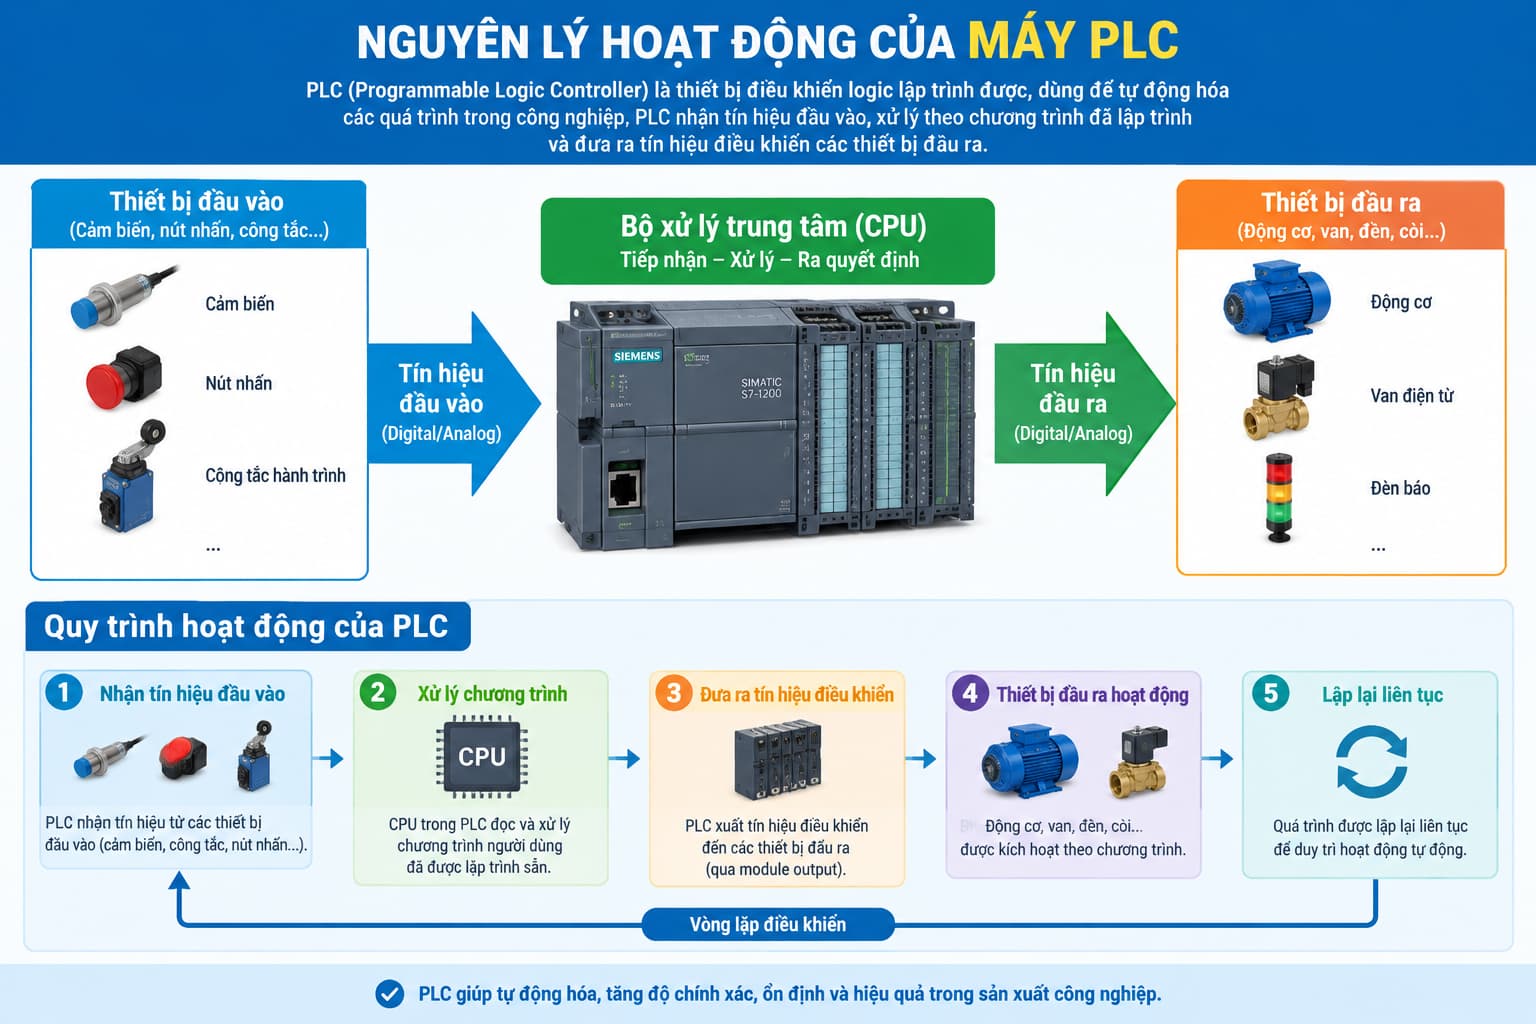
Một hệ thống PLC thông thường tiếp nhận dữ liệu từ các thiết bị đầu vào như nút nhấn, công tắc hành trình, cảm biến nhiệt độ, cảm biến áp suất hoặc cảm biến quang. Sau khi xử lý theo chương trình đã lập trình, PLC gửi tín hiệu đầu ra để điều khiển động cơ, máy bơm, xi lanh khí nén, đèn báo và các cơ cấu chấp hành.
PLC được sử dụng để làm gì?
PLC được ứng dụng trong nhiều hoạt động tự động hóa, bao gồm:
- Điều khiển đóng, ngắt và đảo chiều động cơ điện.
- Điều khiển băng tải, hệ thống phân loại và vận chuyển hàng hóa.
- Giám sát nhiệt độ, áp suất, mực nước và lưu lượng.
- Điều khiển máy đóng gói, máy chiết rót và máy dán nhãn.
- Tự động hóa hệ thống bơm nước, xử lý nước và HVAC.
- Điều khiển trình tự hoạt động của máy móc trong nhà máy.
- Kết nối với HMI, SCADA, biến tần và các thiết bị công nghiệp khác.
Có thể hiểu đơn giản, PLC đóng vai trò như bộ não điều khiển của máy móc. Thiết bị thu thập tín hiệu, đưa ra quyết định theo chương trình và điều khiển các thiết bị liên quan để hệ thống hoạt động đúng yêu cầu.
2. Cấu tạo của PLC
Một bộ điều khiển PLC công nghiệp thường bao gồm các thành phần chính như bộ xử lý trung tâm, bộ nhớ, nguồn cấp, mô-đun đầu vào, mô-đun đầu ra và cổng truyền thông. Tùy theo dòng PLC, những thành phần này có thể được tích hợp trong cùng một thiết bị hoặc lắp thành các mô-đun riêng biệt.
2.1. Bộ xử lý trung tâm CPU
CPU (Central Processing Unit) là bộ phận thực hiện các phép tính, xử lý dữ liệu và chạy chương trình điều khiển.
Các nhiệm vụ chính của CPU gồm:
- Đọc và xử lý trạng thái tín hiệu đầu vào.
- Thực thi các lệnh logic và thuật toán điều khiển.
- Quản lý bộ nhớ và trạng thái vận hành.
- Cập nhật trạng thái đầu ra theo chương trình.
- Phát hiện một số lỗi hệ thống và thực hiện chẩn đoán.
Tốc độ xử lý, dung lượng chương trình và khả năng truyền thông của CPU ảnh hưởng trực tiếp đến hiệu suất của hệ thống PLC.
2.2. Bộ nhớ PLC
Bộ nhớ dùng để lưu trữ chương trình điều khiển, dữ liệu vận hành, thông số cấu hình và các giá trị trung gian trong quá trình xử lý.
Thông thường, bộ nhớ PLC có thể bao gồm:
- Bộ nhớ chương trình: lưu các lệnh do kỹ thuật viên lập trình.
- Bộ nhớ dữ liệu: lưu giá trị biến, bộ đếm, bộ định thời và trạng thái thiết bị.
- Bộ nhớ hệ thống: lưu thông tin cấu hình và dữ liệu phục vụ vận hành.
Tùy dòng PLC, dữ liệu có thể được lưu trong RAM, bộ nhớ flash hoặc các vùng nhớ chuyên dụng. Khả năng giữ dữ liệu khi mất điện phụ thuộc vào thiết kế thiết bị và cấu hình cụ thể.
2.3. Bộ nguồn cấp điện
Bộ nguồn cung cấp điện áp phù hợp cho các mạch điện tử bên trong PLC. Nhiều dòng PLC sử dụng nguồn 24 VDC hoặc nguồn AC theo thông số của nhà sản xuất.
Khi lựa chọn nguồn, cần kiểm tra điện áp đầu vào, công suất cấp, yêu cầu nối đất và khả năng cấp nguồn cho các mô-đun mở rộng. Không nên cấp nguồn trực tiếp cho PLC khi chưa xác định đúng thông số kỹ thuật.
2.4. Mô-đun đầu vào Input
Mô-đun đầu vào nhận tín hiệu từ các thiết bị bên ngoài và chuyển đổi thành dữ liệu để CPU xử lý.
Có hai nhóm tín hiệu đầu vào phổ biến:
Đầu vào số (Digital Input): nhận các trạng thái bật/tắt, chẳng hạn như nút nhấn, công tắc hành trình, cảm biến tiệm cận và công tắc áp suất.
Đầu vào tương tự (Analog Input): tiếp nhận tín hiệu biến thiên liên tục, chẳng hạn 0–10 V hoặc 4–20 mA, để đo nhiệt độ, áp suất, lưu lượng hay mực chất lỏng thông qua cảm biến hoặc bộ chuyển đổi phù hợp.
Việc chọn đúng loại đầu vào giúp PLC nhận tín hiệu chính xác và hạn chế sự cố trong quá trình vận hành.
2.5. Mô-đun đầu ra Output
Mô-đun đầu ra truyền lệnh điều khiển từ PLC đến các thiết bị chấp hành.
Các loại đầu ra phổ biến gồm:
- Đầu ra rơ le: phù hợp với nhiều loại tải đóng/ngắt trong giới hạn định mức; tốc độ đóng cắt thường thấp hơn transistor.
- Đầu ra transistor: thích hợp cho đóng cắt điện tử tốc độ cao đối với tải tương thích.
- Đầu ra triac: thường dùng cho một số tải AC phù hợp với thiết kế mô-đun.
PLC có thể điều khiển cuộn hút công tắc tơ, van điện từ, đèn báo và các thiết bị trung gian. Với động cơ công suất lớn, đầu ra PLC thường điều khiển công tắc tơ hoặc biến tần thay vì cấp điện trực tiếp cho động cơ.
2.6. Cổng truyền thông
Cổng truyền thông cho phép PLC trao đổi dữ liệu với máy tính lập trình, HMI, SCADA, biến tần, bộ điều khiển khác và thiết bị đo lường.
Các giao tiếp thường gặp gồm Ethernet công nghiệp, RS-232, RS-485 và những giao thức như Modbus RTU, Modbus TCP, PROFINET hoặc EtherNet/IP, tùy theo model và cấu hình.
Khả năng truyền thông giúp người vận hành theo dõi trạng thái máy, thay đổi thông số được cho phép, thu thập dữ liệu và phối hợp nhiều thiết bị trong cùng hệ thống.
2.7. Khung lắp đặt và mô-đun mở rộng
Với PLC dạng mô-đun, khung lắp đặt hoặc đế kết nối giúp cố định CPU, nguồn và các mô-đun I/O. Khi hệ thống cần thêm cảm biến, cơ cấu chấp hành hoặc chức năng truyền thông, kỹ thuật viên có thể mở rộng theo giới hạn hỗ trợ của thiết bị.
Một số PLC nhỏ tích hợp sẵn CPU, nguồn và I/O trong cùng một vỏ, phù hợp với máy đơn lẻ hoặc hệ thống có số lượng tín hiệu không lớn.
3. Nguyên lý hoạt động của PLC
PLC hoạt động dựa trên nguyên tắc tiếp nhận tín hiệu đầu vào, thực thi chương trình điều khiển và cập nhật tín hiệu đầu ra theo một chu kỳ lặp lại liên tục.
Quy trình hoạt động cơ bản
Bước 1: Tiếp nhận tín hiệu đầu vào
Cảm biến, nút nhấn và công tắc gửi tín hiệu về mô-đun Input. PLC nhận biết trạng thái của từng tín hiệu theo cấu hình phần cứng.
Bước 2: Xử lý chương trình
CPU thực hiện chương trình đã được nạp vào bộ nhớ. Chương trình có thể bao gồm các điều kiện logic, bộ định thời, bộ đếm, phép so sánh và thuật toán điều khiển.
Bước 3: Cập nhật tín hiệu đầu ra
Dựa trên kết quả xử lý, PLC cập nhật trạng thái đầu ra để điều khiển các thiết bị như công tắc tơ, van điện từ, đèn báo hoặc biến tần.
Bước 4: Kiểm tra hệ thống và lặp lại chu kỳ
PLC tiếp tục chu kỳ xử lý, đồng thời thực hiện các nhiệm vụ hệ thống và truyền thông theo thiết kế. Chu kỳ này lặp lại liên tục khi PLC hoạt động bình thường.
Ví dụ nguyên lý hoạt động của PLC điều khiển băng tải
Giả sử một dây chuyền sử dụng cảm biến để phát hiện sản phẩm trên băng tải. Khi người vận hành nhấn nút khởi động và các điều kiện an toàn đều thỏa mãn, PLC cho phép động cơ băng tải chạy.
Khi cảm biến phát hiện sản phẩm đến vị trí quy định, PLC có thể kích hoạt cơ cấu phân loại hoặc dừng băng tải trong một khoảng thời gian đã cài đặt. Sau khi quá trình hoàn tất và các điều kiện cho phép được đáp ứng, hệ thống tiếp tục hoạt động.
Nếu người vận hành nhấn nút dừng hoặc hệ thống phát hiện điều kiện lỗi, chương trình sẽ thực hiện trình tự dừng phù hợp. Các chức năng dừng khẩn cấp và bảo vệ an toàn cần được thiết kế đúng tiêu chuẩn; không nên mặc định rằng một PLC thông thường có thể thay thế hệ thống an toàn chuyên dụng.
Chu kỳ quét PLC là gì?
Chu kỳ quét (scan cycle) là khoảng thời gian PLC thực hiện một vòng xử lý chương trình. Trong một chu kỳ điển hình, PLC đọc trạng thái đầu vào, thực thi chương trình, cập nhật đầu ra và thực hiện các công việc hệ thống liên quan.
Thời gian quét phụ thuộc vào dòng PLC, độ dài và độ phức tạp chương trình, số lượng mô-đun, hoạt động truyền thông và các tác vụ đang chạy.
Đối với ứng dụng cần phản hồi nhanh, kỹ sư cần đánh giá thời gian quét, bộ đếm tốc độ cao, ngắt, chức năng điều khiển chuyển động và những yêu cầu thời gian thực của thiết bị.
4. Các loại PLC phổ biến hiện nay
PLC được phân loại theo cấu trúc phần cứng, quy mô điều khiển, khả năng mở rộng và mục đích sử dụng.
4.1. PLC dạng compact
PLC compact tích hợp nhiều thành phần trong một thiết bị, thường gồm CPU và một số lượng I/O cố định.
Ưu điểm là thiết kế gọn, lắp đặt đơn giản và phù hợp với các máy có quy mô nhỏ hoặc vừa. Hạn chế có thể là số lượng I/O và khả năng mở rộng thấp hơn những hệ thống mô-đun lớn.
4.2. PLC dạng mô-đun
PLC mô-đun cho phép lắp ghép CPU, nguồn, I/O và các mô-đun chức năng theo nhu cầu.
Loại này phù hợp với dây chuyền sản xuất có nhiều tín hiệu, hệ thống cần mở rộng hoặc ứng dụng có yêu cầu điều khiển phức tạp.
4.3. PLC quy mô lớn
Các hệ thống PLC hiệu năng cao thường được sử dụng trong dây chuyền sản xuất lớn, nhà máy tự động hóa và các ứng dụng có yêu cầu xử lý nhiều tín hiệu, truyền thông đa thiết bị hoặc điều khiển chuyển động.
Việc lựa chọn phải căn cứ vào số lượng I/O, thời gian đáp ứng, độ tin cậy, yêu cầu dự phòng và khả năng tích hợp hệ thống.
4.4. Một số thương hiệu PLC được sử dụng rộng rãi
Thị trường có nhiều nhà sản xuất PLC phục vụ các nhóm ứng dụng khác nhau, tiêu biểu như Siemens, Mitsubishi Electric, Omron, Schneider Electric, Rockwell Automation và Delta.
Mỗi thương hiệu có phần mềm lập trình, cấu trúc phần cứng, giao thức truyền thông và hệ sinh thái riêng. Khi lựa chọn PLC, doanh nghiệp nên xem xét khả năng tương thích với thiết bị hiện có, nguồn cung linh kiện, tài liệu kỹ thuật và năng lực bảo trì tại nhà máy.
Xem thêm
5. Ứng dụng của PLC trong công nghiệp và đời sống
Nhờ khả năng lập trình linh hoạt và vận hành ổn định, PLC được ứng dụng trong nhiều lĩnh vực tự động hóa.
5.1. Điều khiển dây chuyền sản xuất
PLC quản lý trình tự vận hành của máy móc, giám sát cảm biến, điều khiển cơ cấu chấp hành và phối hợp các công đoạn sản xuất.
Thiết bị giúp chuẩn hóa quy trình, giảm thao tác thủ công và hỗ trợ doanh nghiệp nâng cao tính ổn định của sản phẩm.
5.2. Điều khiển băng tải và hệ thống phân loại
PLC điều khiển khởi động, dừng, liên động và phân chia hoạt động giữa nhiều băng tải. Khi kết hợp cảm biến quang, cảm biến tiệm cận và bộ đọc mã phù hợp, hệ thống có thể phân loại sản phẩm theo vị trí, kích thước hoặc thông tin nhận dạng.
Ứng dụng này phổ biến trong kho hàng, nhà máy chế biến, trung tâm logistics và dây chuyền đóng gói.
5.3. Điều khiển máy đóng gói và chiết rót
Trong ngành thực phẩm, đồ uống, dược phẩm và hàng tiêu dùng, PLC quản lý các công đoạn như cấp liệu, định lượng, chiết rót, đóng nắp, dán nhãn và đóng gói.
Kết hợp với cảm biến, HMI và cơ cấu truyền động phù hợp, hệ thống có thể cải thiện độ lặp lại của quy trình và hỗ trợ giám sát lỗi.
5.4. Điều khiển động cơ và biến tần
PLC có thể gửi lệnh chạy/dừng, lựa chọn chế độ và đặt tốc độ cho biến tần tương thích. Trong những hệ thống thích hợp, PLC cũng có thể điều khiển nhiều động cơ theo trình tự và điều kiện liên động.
Giải pháp này được sử dụng trong máy trộn, máy bơm, quạt công nghiệp, băng tải và nhiều hệ thống truyền động khác.
5.5. Điều khiển hệ thống bơm nước
PLC có thể giám sát mực nước, áp suất đường ống và trạng thái bơm để tự động bật hoặc tắt thiết bị theo yêu cầu.
Trong hệ thống nhiều bơm, chương trình có thể luân phiên bơm vận hành, phát hiện một số điều kiện bất thường và phát cảnh báo. Các chức năng bảo vệ quá tải, chạy khô hoặc quá áp cần được thiết kế và kiểm tra phù hợp với thực tế hệ thống.
5.6. Tự động hóa tòa nhà và hệ thống HVAC
PLC được sử dụng trong một số hệ thống điều khiển thông gió, quạt, bơm tuần hoàn, thiết bị xử lý nước và các quy trình kỹ thuật của tòa nhà.
Tùy quy mô, PLC có thể phối hợp với cảm biến nhiệt độ, độ ẩm, áp suất và hệ thống giám sát trung tâm nhằm hỗ trợ vận hành tiết kiệm năng lượng.
5.7. Ứng dụng trong xử lý nước và môi trường
PLC có thể điều khiển bơm, máy thổi khí, van, hệ thống châm hóa chất và các công đoạn xử lý nước. Khi kết hợp với cảm biến và thiết bị đo chuyên dụng, hệ thống có thể thu thập dữ liệu phục vụ giám sát quá trình.
Các thông số đo phải được hiệu chuẩn và chương trình điều khiển cần đáp ứng yêu cầu kỹ thuật của từng công trình.
5.8. Ứng dụng trong nhà máy và hệ thống năng lượng
PLC hỗ trợ điều khiển phụ trợ trong nhà máy, quản lý các trình tự khởi động thiết bị và phối hợp hoạt động giữa những bộ phận máy móc. Trong hệ thống máy phát điện, PLC có thể thực hiện một số chức năng giám sát và điều khiển khi được thiết kế tương thích với bộ điều khiển máy phát.
Đối với các chức năng bảo vệ điện, hòa đồng bộ hoặc chuyển nguồn tự động, cần sử dụng thiết bị và giải pháp chuyên dụng đáp ứng đầy đủ yêu cầu an toàn, không nên chỉ dựa vào PLC thông thường.
6. Ưu điểm và hạn chế của PLC
Ưu điểm của PLC
- Độ tin cậy cao: được thiết kế cho môi trường công nghiệp khi lắp đặt và sử dụng đúng yêu cầu.
- Linh hoạt: có thể thay đổi chương trình khi quy trình sản xuất thay đổi.
- Giảm dây dẫn điều khiển: nhiều chức năng logic được thực hiện bằng chương trình thay vì hệ thống rơ le phức tạp.
- Dễ mở rộng: nhiều dòng hỗ trợ bổ sung I/O và mô-đun truyền thông.
- Hỗ trợ chẩn đoán lỗi: đèn trạng thái, công cụ phần mềm và thông tin hệ thống giúp kỹ thuật viên tìm nguyên nhân sự cố.
- Tích hợp tốt: có thể kết nối với HMI, SCADA, biến tần và nhiều thiết bị công nghiệp.
Hạn chế của PLC
- Chi phí đầu tư ban đầu có thể cao hơn mạch rơ le đơn giản.
- Cần kỹ thuật viên có kiến thức về điện công nghiệp và lập trình.
- Phụ thuộc vào phần mềm, cáp lập trình và khả năng tương thích của thiết bị.
- Một số model có giới hạn về bộ nhớ, số lượng I/O hoặc chức năng điều khiển.
- Cần bảo trì, sao lưu chương trình và kiểm soát thay đổi để tránh gián đoạn sản xuất.
Đối với hệ thống nhỏ, ít thay đổi, mạch rơ le có thể là giải pháp kinh tế. Với các ứng dụng cần điều khiển linh hoạt, nhiều liên động hoặc mở rộng trong tương lai, PLC thường mang lại lợi ích rõ rệt hơn.
7. PLC khác gì với rơ le và vi điều khiển?
PLC, rơ le và vi điều khiển đều có thể tham gia vào hệ thống điều khiển nhưng khác nhau về mục đích thiết kế và phương thức sử dụng.
| Tiêu chí | PLC | Rơ le truyền thống | Vi điều khiển |
|---|---|---|---|
| Phương pháp điều khiển | Lập trình logic | Đấu dây mạch điện | Lập trình firmware |
| Thay đổi chức năng | Sửa chương trình | Thường phải sửa dây | Sửa và nạp phần mềm |
| Khả năng mở rộng | Theo dòng thiết bị | Phụ thuộc thiết kế mạch | Phụ thuộc phần cứng |
| Môi trường sử dụng | Công nghiệp | Mạch điều khiển đơn giản | Thiết bị điện tử, nhúng |
| Yêu cầu kỹ thuật | Điện công nghiệp và lập trình PLC | Đấu nối điện | Điện tử và lập trình nhúng |
PLC thường có ưu thế về khả năng bảo trì, giao diện công nghiệp và tính linh hoạt khi triển khai trong nhà máy. Vi điều khiển thích hợp với các sản phẩm điện tử nhúng cần tối ưu kích thước hoặc chi phí ở quy mô sản xuất lớn. Rơ le vẫn hữu ích trong các mạch đóng cắt và liên động đơn giản.
8. Cách lựa chọn PLC phù hợp với nhu cầu sử dụng
Để lựa chọn bộ điều khiển PLC phù hợp, doanh nghiệp và kỹ thuật viên nên đánh giá những yếu tố sau:
Số lượng tín hiệu đầu vào và đầu ra: xác định số cảm biến, nút nhấn, van, động cơ và thiết bị cần điều khiển; dự phòng khả năng mở rộng trong tương lai.
Loại tín hiệu: kiểm tra tín hiệu số, tín hiệu analog, xung tốc độ cao và yêu cầu đo lường của hệ thống.
Năng lực xử lý: xem xét độ phức tạp chương trình, thời gian đáp ứng, số trục chuyển động và số lượng thiết bị cần phối hợp.
Giao thức truyền thông: bảo đảm PLC tương thích với HMI, SCADA, biến tần, cảm biến thông minh và hệ thống quản lý hiện có.
Điều kiện môi trường: cân nhắc nhiệt độ, độ ẩm, bụi, rung động, nguồn điện và yêu cầu bảo vệ của tủ điều khiển.
Phần mềm và bảo trì: ưu tiên nền tảng có tài liệu đầy đủ, đội ngũ kỹ thuật có khả năng hỗ trợ và linh kiện thay thế thuận tiện.
An toàn vận hành: xác định các chức năng dừng khẩn cấp, bảo vệ quá tải, liên động an toàn và yêu cầu đánh giá rủi ro. Nếu ứng dụng đòi hỏi chức năng an toàn có cấp độ xác định, phải lựa chọn thiết bị an toàn phù hợp như safety relay hoặc safety PLC theo thiết kế.
9. Những lưu ý khi lắp đặt và sử dụng PLC
Để hệ thống PLC hoạt động ổn định, cần thực hiện đúng hướng dẫn của nhà sản xuất và quy trình kỹ thuật.
- Kiểm tra nguồn cấp, sơ đồ đấu dây và thông số điện trước khi cấp nguồn.
- Phân biệt rõ loại tín hiệu, cực tính và chân kết nối đầu vào, đầu ra.
- Sử dụng thiết bị trung gian phù hợp khi điều khiển tải có dòng điện lớn.
- Bố trí dây tín hiệu và dây động lực hợp lý để giảm nhiễu điện từ.
- Nối đất và bảo vệ mạch theo yêu cầu kỹ thuật.
- Sao lưu chương trình và thông số cấu hình trước khi thay đổi.
- Kiểm tra các điều kiện liên động, cảnh báo và trình tự dừng máy.
- Chỉ cho phép người có chuyên môn thực hiện đấu nối, sửa chữa và thay đổi chương trình.
Đặc biệt, không nên thay đổi chương trình PLC đang điều khiển dây chuyền sản xuất khi chưa đánh giá ảnh hưởng đến máy móc, người vận hành và sản phẩm. Mọi thao tác bảo trì cần tuân thủ quy trình cô lập năng lượng và an toàn điện phù hợp.
10. Câu hỏi thường gặp về PLC
PLC có phải là máy tính không?
PLC là một thiết bị điều khiển công nghiệp có bộ xử lý và bộ nhớ, vì vậy có những đặc điểm tương tự máy tính. Tuy nhiên, PLC được tối ưu cho nhiệm vụ điều khiển máy móc và hệ thống tự động hóa, với phần cứng, phần mềm và giao diện công nghiệp chuyên dụng.
PLC có cần kết nối máy tính để hoạt động không?
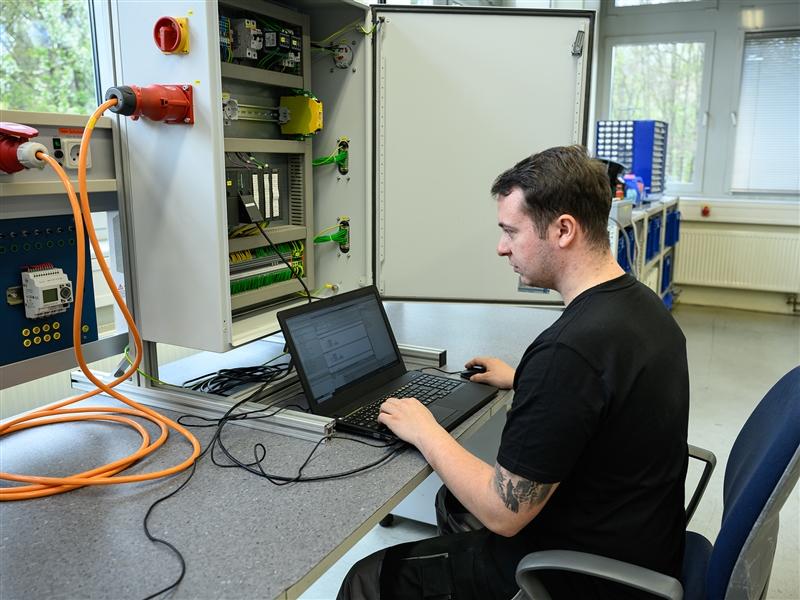
Không nhất thiết. Sau khi chương trình được nạp vào PLC, nhiều hệ thống có thể vận hành độc lập mà không cần máy tính kết nối liên tục. Máy tính chủ yếu được dùng để lập trình, giám sát, chẩn đoán hoặc thay đổi cấu hình khi cần.
PLC có thể điều khiển động cơ điện không?
Có. PLC có thể điều khiển động cơ thông qua công tắc tơ, bộ khởi động động cơ, biến tần hoặc bộ điều khiển truyền động phù hợp. Việc lựa chọn giải pháp phụ thuộc vào công suất, phương pháp khởi động, yêu cầu điều chỉnh tốc độ và chức năng bảo vệ.
Học lập trình PLC có khó không?
Người học cần nắm kiến thức cơ bản về điện công nghiệp, sơ đồ điều khiển và logic. Sau đó có thể bắt đầu với các bài thực hành đơn giản như điều khiển đèn, động cơ, timer, counter và cảm biến. Để làm việc chuyên sâu, cần học thêm truyền thông công nghiệp, xử lý analog, chẩn đoán lỗi và an toàn máy.
PLC thường sử dụng ngôn ngữ lập trình nào?
Theo tiêu chuẩn IEC 61131-3, các ngôn ngữ phổ biến gồm Ladder Diagram (LD), Function Block Diagram (FBD), Structured Text (ST) và Sequential Function Chart (SFC). Mức độ hỗ trợ phụ thuộc vào dòng PLC và phần mềm của nhà sản xuất.
PLC có thể kết nối với HMI và SCADA không?
Có. PLC thường trao đổi dữ liệu với HMI để hiển thị trạng thái, cảnh báo và cho phép người vận hành điều chỉnh các thông số được phân quyền. Với hệ thống lớn, PLC có thể kết nối SCADA để giám sát, thu thập dữ liệu và quản lý nhiều thiết bị.
Kết luận
PLC là thành phần cốt lõi trong nhiều hệ thống tự động hóa công nghiệp, giúp tiếp nhận tín hiệu, xử lý logic và điều khiển máy móc theo chương trình đã thiết lập. Việc hiểu rõ PLC là gì, cấu tạo, nguyên lý hoạt động và ứng dụng của PLC sẽ giúp người học kỹ thuật, kỹ sư điện và doanh nghiệp lựa chọn giải pháp điều khiển phù hợp.
Khi triển khai thực tế, cần cân nhắc quy mô hệ thống, số lượng I/O, khả năng truyền thông, điều kiện môi trường và yêu cầu an toàn. Lựa chọn đúng PLC, lập trình khoa học và bảo trì định kỳ sẽ góp phần nâng cao hiệu quả vận hành, giảm thời gian dừng máy và hỗ trợ doanh nghiệp phát triển sản xuất tự động hóa bền vững.
Xem thêm:
- Bán cáp chuyển DB25 ra Lan Rj45, DB9 cái sang DB25 đực, DB44 ra 4 cổng DB9 chính hãng
- Cách Phân Biệt Cổng Thunderbolt và Mini DisplayPort dễ dàng
- DisplayPort là gì, sự khác biệt DP và DP++
- Cách kết nối laptop với Tivi qua HDMI đơn giản nhanh chóng
- Cáp chuyển đổi USB sang HDMI full HD1080p từ điện thoại ra Tivi, máy chiếu UGREEN 50291
Bài viết cùng chủ đề:

Các cách kết nối PLC với máy tính laptop: Hướng dẫn chi tiết từng bước

Tổng hợp các mã lệnh PLC cơ bản Hướng dẫn chọn cáp kết nối PLC với máy tính

Dây cáp RS-232 cho máy CNC truyền dữ liệu chương trình
Tốc độ truyền dữ liệu của RS232 là bao nhiêu?
Các cách kết nối máy CNC với máy tính laptop: Hướng dẫn chi tiết từ A–Z

Tổng hợp các mã lệnh CNC đầy đủ, chuẩn nhất cho người mới và thợ CNC
Đơn vị cung cấp linh phụ kiện máy công nghiệp CNC, PLC, LPT chính hãng, uy tín
So sánh/phân biệt đầu DB9 đực cái khác nhau thế nào
Công Dụng, Ứng Dụng Và Cách Sử Dụng Cổng Com Db9 9 chân
USB-B 30 vẫn được sử dụng một lý do quan trọng

Cổng Thunderbolt là gì? Có sạc được không?
So sánh USB-C, HDMI 2.1 với DisplayPort kết nối màn hình chuẩn nhất
Đầu đọc thẻ nhớ Đa Năng SD/TF/CF/MS chuẩn USB 3.0 Ugreen 30333
Thẻ Nhớ CF 2GB SanDisk Chính Hãng Dùng Cho Máy CNC, PLC, Máy Ảnh
Thẻ Nhớ CF 4GB Sandisk Chính Hãng Máy Công Nghiệp, Máy Ảnh Máy Quay Video

Thẻ Nhớ CF 4GB Transcend 133X Chính Hãng Cho Máy CNC, PLC Công Nghiệp