Chưa có sản phẩm trong giỏ hàng.
Tổng hợp các mã lệnh PLC cơ bản Hướng dẫn chọn cáp kết nối PLC với máy tính
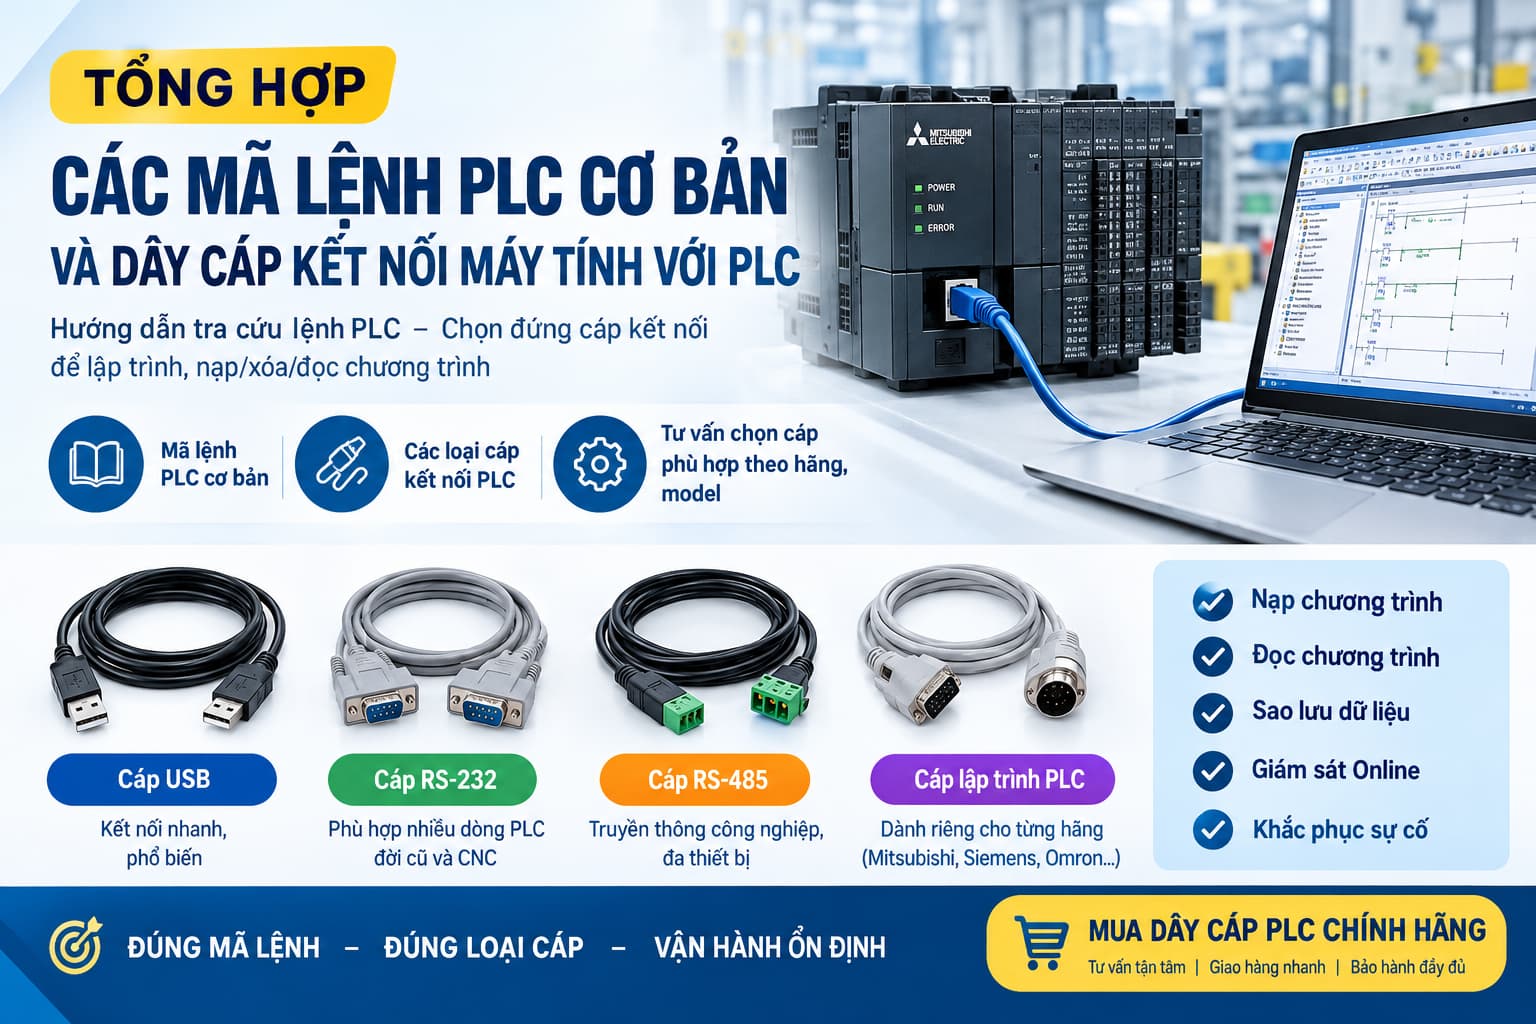
PLC (Programmable Logic Controller) là thiết bị điều khiển lập trình được sử dụng phổ biến trong dây chuyền sản xuất, máy CNC, máy đóng gói, hệ thống băng tải, robot công nghiệp, hệ thống xử lý nước và nhiều ứng dụng tự động hóa khác.
Đối với người mới học PLC, một trong những vấn đề thường gặp là không biết ý nghĩa của các mã lệnh PLC, cách đọc chương trình Ladder hoặc Instruction List và lựa chọn đúng dây cáp kết nối máy tính với PLC để nạp chương trình, giám sát và xử lý sự cố.
Bài viết dưới đây tổng hợp các lệnh PLC cơ bản, giải thích chức năng theo cách dễ hiểu và cung cấp những thông tin cần thiết khi lựa chọn cáp lập trình PLC.
1. Mã lệnh PLC là gì?
Mã lệnh PLC là các lệnh được sử dụng để xây dựng chương trình điều khiển cho PLC. Tùy từng hãng và dòng CPU, tên lệnh, cú pháp và cách khai báo địa chỉ có thể khác nhau.
Hai cách thể hiện phổ biến là:
- Ladder Diagram – LAD: chương trình dạng sơ đồ bậc thang.
- Instruction List – IL: chương trình dạng danh sách lệnh/mnemonic.
Về bản chất, hai cách biểu diễn này có thể mô tả cùng một logic điều khiển. Tài liệu của Mitsubishi cũng minh họa việc chương trình có thể được nhập bằng instruction words hoặc bằng ladder diagram.
Ví dụ một mạch điều khiển động cơ đơn giản có thể gồm:
Nút START → điều kiện điều khiển → PLC → OUTPUT → Contactor → Motor
Người lập trình sử dụng các lệnh logic để xác định khi nào đầu ra được bật hoặc tắt.
2. Các mã lệnh PLC cơ bản cần biết
2.1. Lệnh LD – Load
LD (Load) thường được sử dụng để bắt đầu một điều kiện logic với tiếp điểm thường mở (NO).
Ví dụ:
LD X0
OUT Y0
Có thể hiểu đơn giản là:
Nếu X0 ON → Y0 ON.
Trong Ladder, LD thường tương ứng với tiếp điểm thường mở ở đầu một nhánh logic.
Đây là một trong những lệnh nền tảng khi học PLC. Tài liệu Mitsubishi mô tả LD là lệnh kết nối bus với tiếp điểm NO.
2.2. Lệnh LDI – Load Inverse
LDI (Load Inverse) sử dụng điều kiện đảo, thường tương ứng với tiếp điểm thường đóng (NC).
Ví dụ:
LDI X0
OUT Y0
Ý nghĩa:
Khi X0 OFF → điều kiện đúng và Y0 có thể được bật.
LDI thường được sử dụng cho những điều kiện dạng:
- Nút STOP.
- Cảm biến báo lỗi.
- Công tắc giới hạn.
- Điều kiện an toàn.
- Tín hiệu cho phép chạy.
2.3. Lệnh AND
AND thực hiện phép logic AND, thường biểu diễn bằng các tiếp điểm thường mở mắc nối tiếp.
Ví dụ:
LD X0
AND X1
OUT Y0
Y0 chỉ ON khi:
X0 = ON và X1 = ON.
Ứng dụng thường gặp:
- Nhấn START và cửa an toàn đóng.
- Có tín hiệu cảm biến và có tín hiệu cho phép.
- Có nguồn điều khiển và không xuất hiện lỗi.
Mitsubishi mô tả AND là phép kết nối nối tiếp với tiếp điểm NO.
2.4. Lệnh ANI – AND Inverse
ANI là dạng AND với điều kiện đảo, tương ứng với tiếp điểm thường đóng.
Ví dụ:
LD X0
ANI X1
OUT Y0
Điều kiện để Y0 hoạt động là:
X0 ON và X1 OFF.
Lệnh này rất hữu ích khi chương trình yêu cầu một thiết bị phải hoạt động trong điều kiện không có tín hiệu lỗi.
3. Lệnh OR và ORI trong PLC
3.1. Lệnh OR
OR sử dụng logic OR, thường tương ứng với các tiếp điểm mắc song song.
Ví dụ:
LD X0
OR X1
OUT Y0
Y0 có thể ON khi:
- X0 ON; hoặc
- X1 ON.
Ứng dụng điển hình là cho phép một thiết bị được kích hoạt từ nhiều điều kiện khác nhau.
Ví dụ máy có thể được khởi động bằng:
Nút START tại tủ điện OR nút START trên HMI.
3.2. Lệnh ORI – OR Inverse
ORI thực hiện phép OR với điều kiện đảo.
Đây là lệnh thường gặp trong chương trình PLC dạng Instruction List, đặc biệt khi chuyển đổi giữa Ladder và danh sách lệnh.
4. Lệnh OUT – điều khiển đầu ra
OUT (Output) là lệnh sử dụng để điều khiển một bit/đầu ra dựa trên điều kiện logic phía trước.
Ví dụ:
LD X0
OUT Y0
Khi X0 thỏa mãn điều kiện, Y0 được kích hoạt.
Trong thực tế, Y0 có thể đại diện cho:
- Contactor động cơ.
- Van điện từ.
- Đèn báo.
- Còi báo.
- Relay.
- Motor.
- Thiết bị chấp hành khác.
Theo tài liệu Mitsubishi, OUT là lệnh điều khiển coil đầu ra trong chương trình.
5. Lệnh SET và RST
5.1. Lệnh SET
SET dùng để chốt một bit hoặc đầu ra ở trạng thái ON theo cơ chế latch.
Ví dụ:
LD X0
SET Y0
Sau khi điều kiện X0 được kích hoạt, Y0 có thể được duy trì ON ngay cả khi X0 trở về OFF, cho đến khi có lệnh reset phù hợp.
SET thường được sử dụng trong:
- Mạch khởi động/dừng.
- Chốt trạng thái máy.
- Chế độ vận hành.
- Báo lỗi.
- Điều khiển trình tự.
5.2. Lệnh RST
RST (Reset) dùng để hủy trạng thái đã được SET.
Ví dụ:
LD X1
RST Y0
Có thể hiểu đơn giản:
X1 tác động → reset Y0.
SET và RST thường đi thành cặp khi cần duy trì và xóa trạng thái của một thiết bị. Mitsubishi cũng phân loại SET là lệnh latch và RST là lệnh hủy latch.
6. Lệnh ANB và ORB
Khi chương trình Ladder có nhiều nhánh logic phức tạp, người lập trình có thể gặp:
- ANB – AND Block
- ORB – OR Block
ANB được sử dụng để kết nối các khối logic theo dạng AND, trong khi ORB dùng để kết nối các khối theo dạng OR.
Đây là những lệnh quan trọng khi đọc chương trình PLC dạng Instruction List vì chúng giúp người kỹ thuật hiểu cách nhiều nhóm điều kiện được kết hợp với nhau.
7. Lệnh Timer – bộ định thời
Timer là nhóm lệnh rất quan trọng trong PLC.
Mục đích là tạo khoảng thời gian trễ trước hoặc sau khi một điều kiện tác động.
Các tên thường gặp tùy nền tảng PLC gồm:
- TON – Timer ON Delay.
- TOF – Timer OFF Delay.
- TP – Timer Pulse.
- TIM – Timer ở một số dòng PLC.
- Các dạng timer tốc độ cao hoặc timer giữ trạng thái tùy hãng.
Ví dụ ứng dụng:
Nhấn START → chờ 5 giây → bật Motor 2.
Timer được sử dụng rất nhiều trong:
- Băng tải.
- Máy đóng gói.
- Máy sấy.
- Hệ thống bơm.
- Máy CNC.
- Dây chuyền tự động.
- Điều khiển tuần tự.
Tên lệnh timer không hoàn toàn giống nhau giữa các hãng, vì vậy không nên lấy cú pháp của Siemens để áp dụng trực tiếp cho Mitsubishi hoặc Omron.
8. Lệnh Counter – bộ đếm
Counter dùng để đếm số lần một tín hiệu xuất hiện.
Các dạng thường gặp có thể bao gồm:
- CTU – Counter Up.
- CTD – Counter Down.
- CTUD – Counter Up/Down.
- CNT ở một số dòng PLC.
Ví dụ:
Cảm biến phát hiện sản phẩm → PLC đếm 1 sản phẩm.
Khi bộ đếm đạt:
100 sản phẩm → PLC dừng băng tải.
Counter thường được ứng dụng trong:
- Đếm sản phẩm.
- Đếm số chu kỳ máy.
- Đếm số lần đóng/mở.
- Đếm sản lượng.
- Đếm vị trí.
- Kiểm soát số lượng trong dây chuyền.
9. Lệnh MOV – di chuyển dữ liệu
MOV (Move) là nhóm lệnh xử lý dữ liệu rất phổ biến.
Chức năng cơ bản là đưa giá trị từ một vùng dữ liệu sang vùng dữ liệu khác.
Ví dụ:
MOV D10 D20
Có thể hiểu là:
Giá trị trong D10 được chuyển sang D20.
MOV thường được dùng khi:
- Đọc thông số cài đặt.
- Lưu giá trị.
- Chuyển dữ liệu.
- Thiết lập giá trị ban đầu.
- Xử lý dữ liệu từ HMI.
- Điều khiển biến tần.
- Xử lý thông số sản xuất.
Trong các hệ PLC nâng cao, ngoài MOV còn có thể gặp DMOV, BMOV, FMOV… tùy dòng CPU. Mitsubishi liệt kê MOV và nhiều biến thể truyền dữ liệu trong nhóm instruction tương ứng.
10. Nhóm lệnh toán học PLC
Khi PLC phải tính toán, người lập trình có thể sử dụng các lệnh:
- ADD: cộng.
- SUB: trừ.
- MUL: nhân.
- DIV: chia.
- INC: tăng giá trị.
- DEC: giảm giá trị.
Các lệnh này thường được dùng trong:
- Tính sản lượng.
- Tính tốc độ.
- Tính chiều dài.
- Tính giá trị đặt.
- Xử lý tín hiệu analog.
- Tính toán dữ liệu cảm biến.
Ngoài ra, các PLC cao cấp còn có nhiều lệnh so sánh, chuyển đổi dữ liệu, xử lý số nguyên, số thực và dữ liệu dạng BCD/BIN.
11. Lệnh so sánh dữ liệu
Một chương trình PLC thực tế thường phải kiểm tra xem một giá trị có:
- Bằng một giá trị khác.
- Lớn hơn.
- Nhỏ hơn.
- Lớn hơn hoặc bằng.
- Nhỏ hơn hoặc bằng.
Các nhóm lệnh so sánh có thể xuất hiện dưới dạng:
=
<>
>
<
>=
<=
Tên và cú pháp cụ thể phụ thuộc vào phần mềm lập trình và dòng PLC.
Ví dụ:
Nếu nhiệt độ > 80°C → bật cảnh báo.
Hoặc:
Nếu số lượng >= 100 → dừng máy.
12. Lệnh NOP và END
NOP – No Operation
NOP là lệnh không thực hiện thao tác điều khiển.
Nó có thể được sử dụng trong một số trường hợp để tạo khoảng trống hoặc thay thế/xóa một lệnh trong chương trình.
END
END đánh dấu kết thúc chương trình.
Tài liệu Mitsubishi liệt kê NOP là No Operation và END là lệnh kết thúc chương trình.
13. Bảng tổng hợp mã lệnh PLC cơ bản
| Mã lệnh | Tên | Chức năng cơ bản |
|---|---|---|
| LD | Load | Bắt đầu điều kiện NO |
| LDI | Load Inverse | Bắt đầu điều kiện NC |
| AND | AND | Điều kiện nối tiếp |
| ANI | AND Inverse | Điều kiện nối tiếp đảo |
| OR | OR | Điều kiện song song |
| ORI | OR Inverse | Điều kiện song song đảo |
| ANB | AND Block | Kết nối các khối logic AND |
| ORB | OR Block | Kết nối các khối logic OR |
| OUT | Output | Điều khiển đầu ra |
| SET | Set | Chốt trạng thái ON |
| RST | Reset | Hủy trạng thái đã chốt |
| TON | Timer ON | Tạo thời gian trễ ON |
| TOF | Timer OFF | Tạo thời gian trễ OFF |
| CTU | Counter Up | Đếm tăng |
| CTD | Counter Down | Đếm giảm |
| MOV | Move | Di chuyển dữ liệu |
| ADD | Add | Cộng |
| SUB | Subtract | Trừ |
| MUL | Multiply | Nhân |
| DIV | Divide | Chia |
| INC | Increment | Tăng giá trị |
| DEC | Decrement | Giảm giá trị |
| NOP | No Operation | Không thực hiện thao tác |
| END | End | Kết thúc chương trình |
Lưu ý: Đây là bảng tra cứu tổng quát. Không phải PLC nào cũng sử dụng toàn bộ các mã lệnh trên với cùng cú pháp. Mitsubishi, Omron, Siemens và các hãng khác có hệ thống instruction riêng. Ví dụ Omron có các mnemonic như LD, LD NOT, AND, AND NOT, OR, OR NOT, OUT, SET, RSET, TIM, CNT, MOV…
14. Vì sao cần dây cáp kết nối máy tính với PLC?
Sau khi tìm hiểu mã lệnh PLC, người dùng thường phát sinh nhu cầu kết nối PLC với laptop hoặc máy tính để:
- Nạp chương trình vào PLC.
- Đọc chương trình từ PLC.
- Backup chương trình.
- Download chương trình mới.
- Online Monitoring.
- Theo dõi trạng thái Input/Output.
- Kiểm tra lỗi chương trình.
- Thiết lập tham số.
- Kết nối PLC với phần mềm lập trình.
- Truyền chương trình cho máy CNC hoặc thiết bị tự động hóa.
Do đó, dây cáp PLC hay cáp lập trình PLC là phụ kiện quan trọng đối với kỹ thuật viên tự động hóa.
15. Các loại dây cáp PLC thường gặp
Không có một loại cáp PLC dùng chung cho tất cả thiết bị. Khi mua cáp cần xác định chính xác:
Hãng PLC + model PLC + cổng giao tiếp + phần mềm lập trình.
Một số giao tiếp phổ biến gồm:
Cáp USB
Một số PLC đời mới sử dụng cổng USB để kết nối trực tiếp với máy tính.
Ưu điểm:
- Dễ sử dụng.
- Máy tính phổ biến đều có USB.
- Tốc độ truyền dữ liệu tốt.
- Phù hợp cho nhiều dòng PLC hiện đại.
Cáp RS-232
RS-232 xuất hiện trên nhiều thiết bị công nghiệp và PLC đời cũ.
Loại cáp này thường được sử dụng để:
- Kết nối PLC với máy tính.
- Truyền chương trình.
- Kết nối thiết bị điều khiển.
- Giao tiếp với một số thiết bị CNC.
Tuy nhiên, cần kiểm tra đúng chuẩn chân kết nối vì không phải mọi dây RS-232 đều có sơ đồ chân giống nhau.
Cáp RS-485
RS-485 thường được sử dụng trong môi trường công nghiệp và các hệ thống truyền thông nhiều thiết bị.
Một số hệ thống có thể sử dụng RS-485 để giao tiếp PLC với:
- Biến tần.
- Đồng hồ.
- HMI.
- Bộ điều khiển.
- Cảm biến.
- Thiết bị đo.
Cáp USB – Serial
Đây là giải pháp thường được sử dụng khi máy tính hiện đại không còn cổng COM/RS-232.
Tuy nhiên, người mua cần chú ý đến:
- Chip chuyển đổi.
- Driver.
- Chuẩn tín hiệu.
- Sơ đồ chân.
- Khả năng tương thích với phần mềm PLC.
XEM NGAY: CÁC LOẠI CÁP KẾT NỐI PLC
16. Cách chọn đúng dây cáp kết nối PLC
Để tránh mua nhầm cáp, khách hàng nên cung cấp cho đơn vị bán ít nhất một trong các thông tin sau:
1. Hãng PLC
Ví dụ:
- Mitsubishi.
- Siemens.
- Omron.
- Delta.
- Keyence.
- Panasonic.
- Allen-Bradley.
- Schneider.
2. Model PLC
Ví dụ:
- Mitsubishi FX Series.
- Mitsubishi FX3U.
- Mitsubishi FX5U.
- Siemens S7-200.
- Siemens S7-1200.
- Omron CP1E.
- Omron CP1H.
3. Cổng kết nối
Có thể là:
- USB.
- RS-232.
- RS-485.
- Ethernet.
- Mini USB.
- Cổng lập trình chuyên dụng.
4. Phần mềm đang sử dụng
Ví dụ:
- GX Works.
- GX Developer.
- TIA Portal.
- CX-Programmer.
- Phần mềm chuyên dụng của từng hãng.
Việc xác định đúng các thông tin này giúp chọn được cáp kết nối PLC với máy tính tương thích thay vì chỉ mua một dây USB hoặc RS-232 thông thường.
17. Dây cáp PLC dùng cho máy CNC
Trong lĩnh vực gia công cơ khí, nhu cầu sử dụng cáp kết nối máy tính với PLC/CNC khá phổ biến.
Kỹ thuật viên có thể cần cáp để:
- Truyền chương trình.
- Sao lưu chương trình.
- Nạp chương trình.
- Kết nối máy tính với hệ điều khiển.
- Kiểm tra dữ liệu.
- Phục hồi chương trình khi cần thiết.
Đặc biệt với hệ thống máy CNC sử dụng giao tiếp nối tiếp, việc chọn đúng cáp RS-232 cho CNC và đúng sơ đồ chân là yếu tố rất quan trọng.
Không nên mặc định rằng một dây có đầu DB9 hoặc DB25 sẽ tương thích với mọi máy CNC. Cần kiểm tra pinout, chuẩn giao tiếp và cấu hình truyền thông trước khi kết nối.
18. Những lỗi thường gặp khi mua cáp lập trình PLC
Cắm được nhưng PLC không nhận
Có thể do:
- Sai driver.
- Sai loại cáp.
- Sai chuẩn giao tiếp.
- Sai COM Port.
- Sai tốc độ truyền.
- Sai cấu hình truyền thông.
- Sai sơ đồ chân.
Máy tính không nhận cáp
Kiểm tra:
- Driver của cáp.
- Device Manager.
- COM Port.
- Cáp có được hệ điều hành nhận diện hay không.
- Phần mềm PLC có hỗ trợ giao tiếp đó không.
Đúng đầu cắm nhưng không truyền được dữ liệu
Đây là lỗi khá phổ biến.
Đầu cắm giống nhau không có nghĩa là sơ đồ chân giống nhau.
Vì vậy, khi mua dây cáp PLC, cần xác định đúng model và chuẩn giao tiếp thay vì chỉ dựa vào hình dạng đầu cắm.
19. Có nên mua dây cáp PLC giá rẻ?
Giá thành là một yếu tố quan trọng nhưng không nên là tiêu chí duy nhất.
Một dây cáp lập trình tốt cần đảm bảo:
- Đúng chuẩn giao tiếp.
- Đúng sơ đồ chân.
- Tương thích PLC.
- Có driver phù hợp nếu cần.
- Truyền dữ liệu ổn định.
- Hạn chế mất kết nối khi download/upload chương trình.
Đặc biệt trong môi trường sản xuất, việc mất kết nối giữa máy tính và PLC trong quá trình truyền chương trình có thể gây gián đoạn công việc.
Do đó, trước khi mua nên gửi model PLC và hình ảnh cổng kết nối cho đơn vị cung cấp để được xác nhận.
20. Mua dây cáp kết nối máy tính với PLC ở đâu?
Nếu bạn đang tìm dây cáp kết nối máy tính với PLC, cáp lập trình PLC, cáp RS-232, cáp USB-RS232 hoặc dây truyền chương trình cho thiết bị CNC, nên chọn đơn vị có khả năng tư vấn dựa trên model thiết bị thực tế.
Đối với khách hàng sử dụng PLC trong nhà máy, xưởng sản xuất hoặc máy CNC, việc xác định đúng cáp ngay từ đầu sẽ giúp tiết kiệm thời gian thử nghiệm và hạn chế tình trạng mua nhầm phụ kiện.
Khi liên hệ mua hàng, bạn có thể gửi:
Tên hãng + model PLC + ảnh cổng kết nối + phần mềm lập trình đang sử dụng.
Ví dụ:
Mitsubishi FX3U + cổng RS-422 + cần kết nối laptop để lập trình.
Hoặc:
PLC Omron CP1E + cần cáp kết nối với máy tính.
Hoặc:
Máy CNC có cổng RS-232 + cần dây truyền chương trình từ PC.
Từ những thông tin này, người bán có thể xác định loại cáp phù hợp hơn.
Tham khảo: các mã lệnh máy CNC cơ bản chuẩn nhất
21. Kết luận
Nắm được các mã lệnh PLC cơ bản là nền tảng quan trọng đối với người học và làm việc trong lĩnh vực tự động hóa. Những lệnh như LD, LDI, AND, ANI, OR, ORI, OUT, SET, RST, Timer, Counter, MOV, ADD, SUB, MUL, DIV và END xuất hiện trong nhiều tài liệu và chương trình PLC, nhưng cách viết cụ thể vẫn phụ thuộc vào từng hãng và dòng CPU.
Song song với việc học lệnh PLC, kỹ thuật viên cần biết cách lựa chọn dây cáp kết nối PLC với máy tính. Đây là phụ kiện cần thiết để lập trình, upload/download chương trình, giám sát PLC và xử lý sự cố.
Nếu bạn đang cần mua cáp PLC, cáp lập trình PLC, dây RS-232, USB-RS232 hoặc cáp kết nối máy CNC với máy tính, hãy xác định chính xác model thiết bị trước khi đặt hàng. Không nên chỉ dựa vào hình dạng đầu cắm, bởi cùng một kiểu đầu nối có thể có sơ đồ chân và cách giao tiếp khác nhau.
Xem thêm:
- Có Cần Rút Cáp Ethernet Khỏi Máy Tính Khi Dùng Wi-Fi Không?
- Cáp chuyển đổi USB sang HDMI full HD1080p từ điện thoại ra Tivi, máy chiếu UGREEN 50291
- Tổng hợp Dây Cáp Com Chéo DB9 RS232, nơi bán uy tín chính hãng – phukiencom.vn
- Bán cáp chuyển DB25 ra Lan Rj45, DB9 cái sang DB25 đực, DB44 ra 4 cổng DB9 chính hãng
- Đầu đọc thẻ nhớ Đa Năng SD/TF/CF/MS chuẩn USB 3.0 Ugreen 30333
Bài viết cùng chủ đề:

Dây cáp RS-232 cho máy CNC truyền dữ liệu chương trình

Tốc độ truyền dữ liệu của RS232 là bao nhiêu?
Các cách kết nối máy CNC với máy tính laptop: Hướng dẫn chi tiết từ A–Z

Tổng hợp các mã lệnh CNC đầy đủ, chuẩn nhất cho người mới và thợ CNC
Đơn vị cung cấp linh phụ kiện máy công nghiệp CNC, PLC, LPT chính hãng, uy tín
So sánh/phân biệt đầu DB9 đực cái khác nhau thế nào
Công Dụng, Ứng Dụng Và Cách Sử Dụng Cổng Com Db9 9 chân
USB-B 30 vẫn được sử dụng một lý do quan trọng

Cổng Thunderbolt là gì? Có sạc được không?
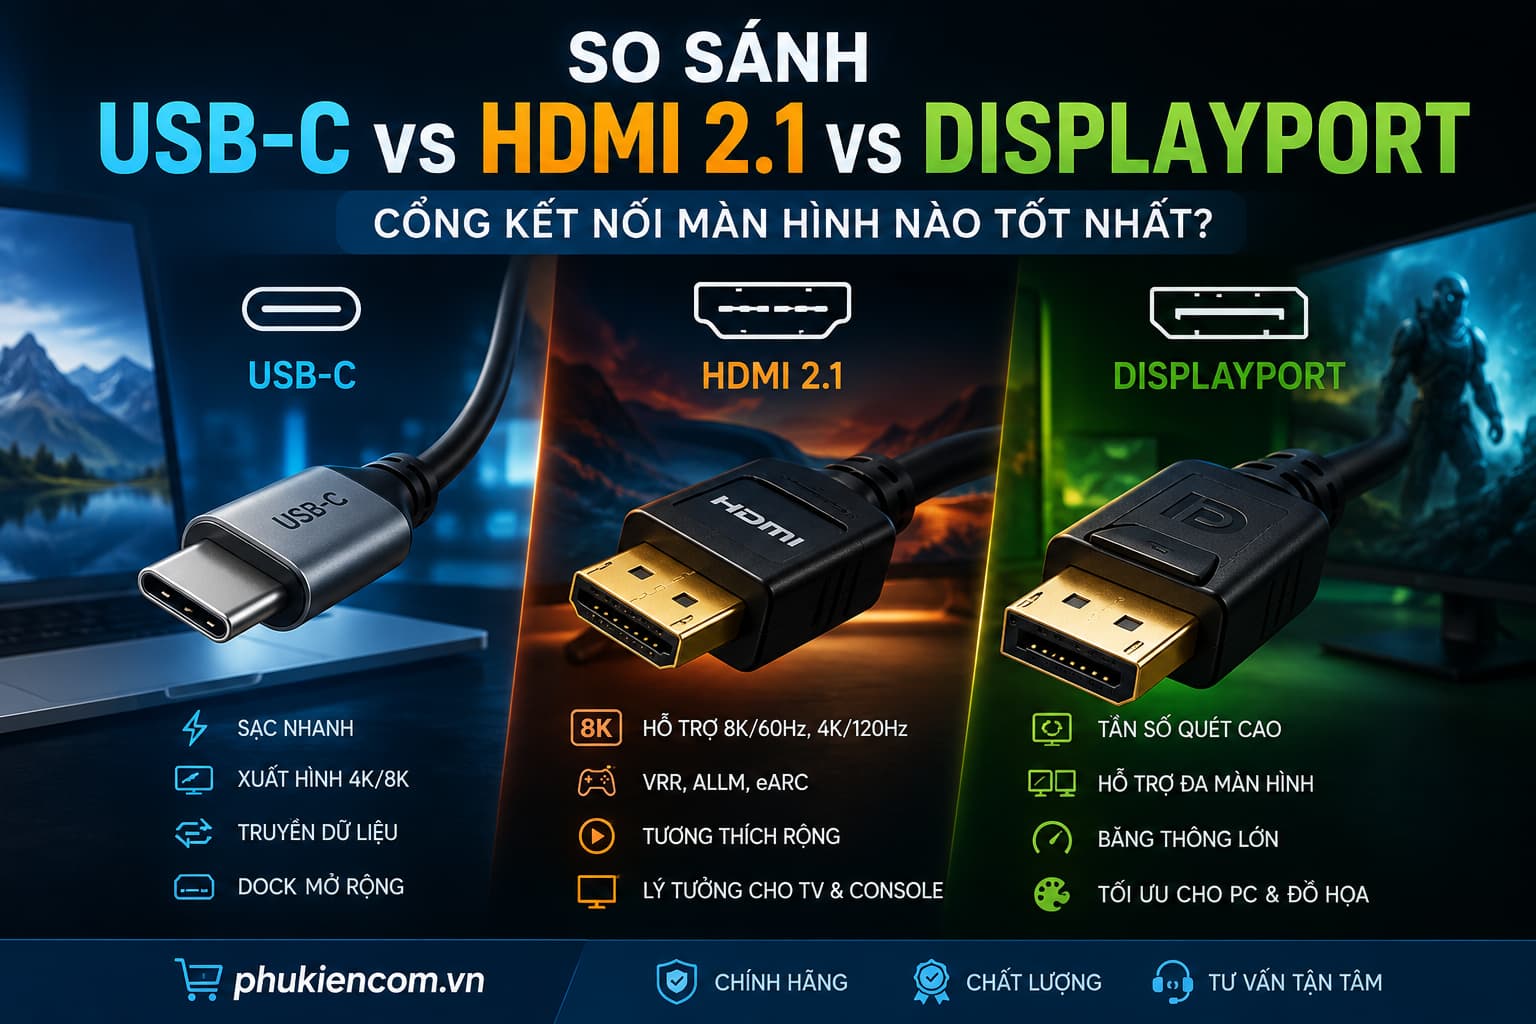
So sánh USB-C, HDMI 2.1 với DisplayPort kết nối màn hình chuẩn nhất
Đầu đọc thẻ nhớ Đa Năng SD/TF/CF/MS chuẩn USB 3.0 Ugreen 30333
Thẻ Nhớ CF 2GB SanDisk Chính Hãng Dùng Cho Máy CNC, PLC, Máy Ảnh
Thẻ Nhớ CF 4GB Sandisk Chính Hãng Máy Công Nghiệp, Máy Ảnh Máy Quay Video

Thẻ Nhớ CF 4GB Transcend 133X Chính Hãng Cho Máy CNC, PLC Công Nghiệp
Có Cần Rút Cáp Ethernet Khỏi Máy Tính Khi Dùng Wi-Fi Không?
Sự khác biệt giữa cổng Serial và cổng USB là gì